江山市振达模具加工厂
江山振达模具加工厂:注塑模、冲压模、压铸模与模具零件加工
做模具的车间在贺村镇淤头工业园兴工路 8 号,21 台机床、19 个师傅,常规加工精度 0.01 毫米。图纸发过来,先算结构做不做得出来,再报交期。
21 台在用机床,含 3 台加工中心
0.01 mm常规加工精度,慢走丝到 0.003 mm
180 套2025 年交付的模具与工装
12 个月整模保修,易损件除外
 贺村镇淤头工业园兴工路 8 号
01 / 车间
2003 年冬天,第一台铣床是从倒闭的农机厂买回来的
2003 年 11 月,贺村镇淤头一间 180 平方米的旧粮库被改成车间,一台二手 X6132 万能铣床、一台 Z3040 摇臂钻,加上三个人,这就是振达最早的全部家当。第一批活儿是给江山本地的羽毛球厂做塑料球筒盖模具,一副两腔,从画图到出货用了 46 天。
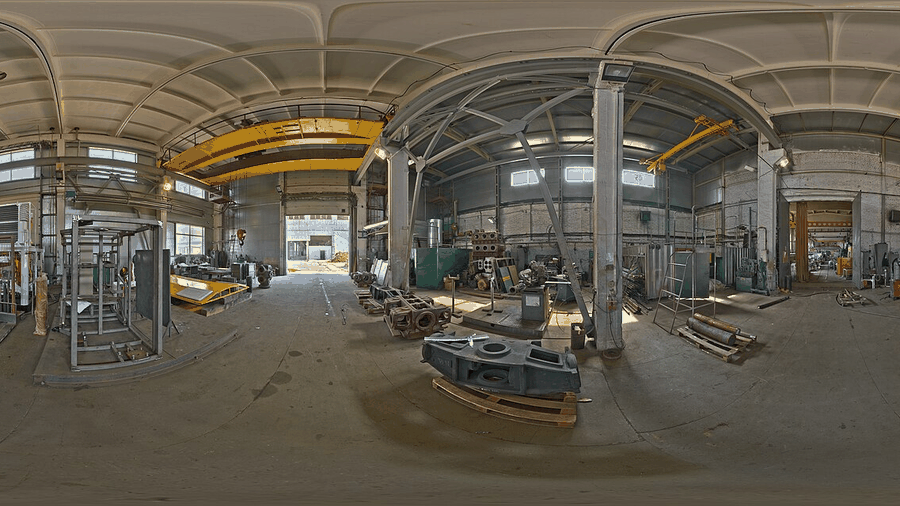
现在厂房是 2600 平方米,机床 21 台,师傅 19 个,活儿的种类也散了:注塑模、冲压连续模、铝锌压铸模、模架模板、型芯镶件,还有附近厂子拿来的旧模改修。我们不接整机、不做组装,只把模子做到能上机试出合格件,然后交给客户。
车间里最贵的一台设备是 2024 年换的 850 行程立式加工中心。它的意义不在快,在于把模板的粗加工余量从 1.5 毫米压到 0.3 毫米,后面的磨和铣才有稳定的起点。模具这行,误差是攒出来的,前道省下来的时间,后道要用两倍还。
车间地址:浙江省衢州市江山市贺村镇淤头工业园兴工路 8 号。到厂看模请提前一天打电话,我们把在制的那套模留在机台上。
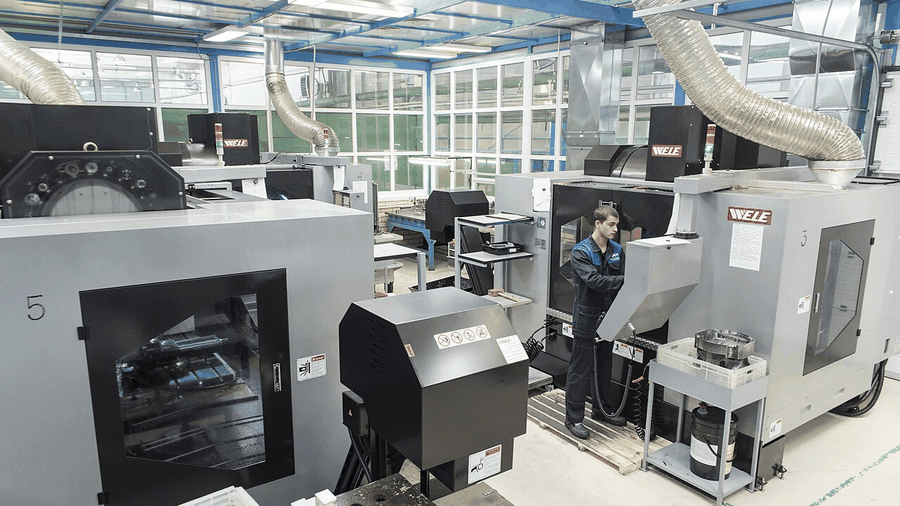
2026 年在制车间一角:3 台加工中心、2 台电火花、1 台慢走丝,白班两班倒。
02 / 产品
四类活儿,都在同一批机床上干
分类按加工方式分,不按客户行业分。同一副模里既有铣出来的模架,也有电火花打的清角,所以报价单也是拆开算的。
03 / 选型
选模前先定四件事:重量、批量、原料、外观要求
下表是 2025 年接的 180 套模里最常出现的六种组合,照着对一遍,比在电话里描述半小时快。
| 单件重量 | 年用量 | 常用原料 | 建议模腔数 | 模具结构 | 参考交期 |
|---|---|---|---|---|---|
| ≤ 15 g | 50 万件以上 | PP / PE | 8—16 腔 | 两板模,潜水进胶 | 18—25 天 |
| 15—80 g | 20—80 万件 | ABS / HIPS | 4—8 腔 | 两板模或热流道 | 20—28 天 |
| 80—300 g | 5—20 万件 | ABS+PC / PP | 1—2 腔 | 三板模,点浇口 | 25—32 天 |
| 300 g—1.2 kg | 1—5 万件 | PP / PA6 | 1 腔 | 两板模,大浇口 | 28—38 天 |
| 0.2—3 mm 板料 | 30 万件以上 | SPCC / 304 | 连续模 1 副 | 级进模,8—14 工位 | 25—35 天 |
| 0.5—6 mm 板料 | 3—30 万件 | Q235B / 6061 | 单工序 1—3 副 | 落料、拉深、折弯分序 | 18—30 天 |
表里没覆盖的组合,把件重、年用量、原料、机台吨位四项发到 sales@rbkkm.cn,24 小时内回一版腔数与结构建议。
04 / 设备
机床不多,好在都在转
21 台设备里,真正决定精度的只有 9 台:3 台立式加工中心负责模架和型腔粗加工,2 台电火花机打清角和窄槽,1 台慢走丝切镶件外形,2 台平面磨修基准面,1 台中走丝开粗。剩下的铣、钻、攻丝、抛光靠人,靠手感,也靠工装。
模板的六面先磨后铣,基准面平面度控制在 0.02 毫米以内,平行度 0.03 毫米;型腔精加工留 0.15 毫米余量给电火花;镶件外形用慢走丝一刀切,割一修二,公差带 0.003 毫米。这些数字不是宣传语,是检验记录表上每天要填的格子。
| 设备 | 型号 | 行程 / 规格 | 台数 |
|---|---|---|---|
| 立式加工中心 | XK-850 | 800×500×550 mm,主轴 8000 r/min | 1 |
| 立式加工中心 | VMC-650 | 650×400×500 mm,主轴 10000 r/min | 2 |
| 电火花成型机 | ZNC-450 | 工作台 700×400 mm,最大电极 120 kg | 2 |
| 慢走丝线切割 | DK7732 | 行程 320×400 mm,丝径 0.15—0.25 mm | 1 |
| 中走丝线切割 | DK7740 | 行程 400×500 mm | 1 |
| 平面磨床 | M618 / M7130 | 工作台 300×600 mm、300×1000 mm | 2 |
| 万能铣床 | X6132 | 工作台 320×1325 mm | 3 |
| 摇臂钻床 | Z3040×12 | 最大钻孔 40 mm | 2 |
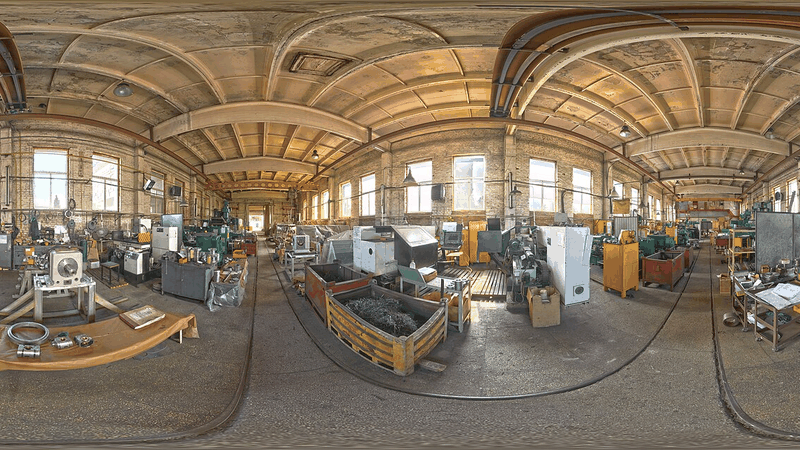
机床按工序排:开料区、加工区、电火花区、装配区,中间留 1.5 米通道推料车。
05 / 流程
从图纸到合格件,六道关,每一道都卡时间
第 1—2 天
开模评审
看壁厚、脱模斜度、进胶位置、滑块能不能做出来,出 1 份工艺卡,附 3 处建议改动的截图。
第 3—6 天
模架与模板
718H 或 738H 模块下料,六面磨基准,加工中心开框、钻孔、攻丝,留 0.3 毫米精加工余量。
第 7—15 天
型腔精加工
加工中心半精铣后交电火花,电极用紫铜或石墨,单边留 0.15 毫米给火花位修。
第 16—20 天
镶件与滑块
慢走丝切镶件外形,配合面研到 0.005 毫米以内,滑块斜面配研,手动推一遍看有没有别劲。
第 21—25 天
装配研配
合模看间隙,分型面涂红丹检查接触点,顶针、水路、热流道逐项打压试漏。
第 26 天起
试模与交付
厂内 90—250 吨注塑机试模,出 3 模共 20 件,附首件尺寸报告和 9 张实物照片,客户确认后发运。
06 / 报价
一套模的钱,花在哪几个格子里
以 2025 年一套 4 腔 ABS 家电面框模(模架 3535、718H 模块)为例,含税总价 6.8 万元,拆开是下面这几块。数字随型腔数、钢材和精度要求浮动,但比例大体稳定。
影响报价的三个变量
- 型腔数从 1 腔加到 4 腔,机加工时增加约 65%,钢材增加 8%,总价通常上浮 40% 上下。
- 钢材从 718H 换 S136 或 NAK80,材料费上涨 35%—60%,抛光工时也会多 6—10 小时。
- 精度要求从 ±0.02 mm 提到 ±0.005 mm,磨和慢走丝的工时翻倍,交期顺延 5—8 天。
报价单会把这五项拆开列,材料按当日钢材价单独标,不让客户猜。
07 / 问答
客户问得最多的五个问题
开模前要提供什么?
3D 图(STEP 或 X_T)、2D 关键尺寸、原料牌号、注塑机吨位与螺杆直径。没有 3D 的话,寄一件样件,我们按样件抄数,抄数费 300—600 元,开模后从货款里扣。
模具款怎么付?
签合同付 40%,试模合格付 55%,余 5% 在发货后 30 天内结清。改模费用单独报价,不摊进原合同。
图纸会不会外流?
图纸只进工艺室的两台电脑,不出厂、不发微信。带公章的保密协议可以先签,模仁上的客户标识按图雕刻。
试模在哪里做?
厂内 90 吨、160 吨、250 吨三台注塑机做常规试模;超出吨位或需要双色、气辅的,送江山开发区合作厂,机台费按小时计,实报实销。
模具坏了怎么办?
整模保修 12 个月,易损件(顶针、弹簧、浇口套)除外。江山本地 24 小时内到厂,省内 48 小时,省外先视频看,需要人到再排行程。
08 / 动态
车间里的事,按月记
共 15 篇,按日期倒序;这里放最近 6 条,全部在新闻页
ISO 9001 内审:2 项一般不符合,15 天闭环
10 月 15 日厂内完成 GB/T 19001-2016 内审,查出 2 项一般不符合:记录签名缺失、外协硬度…
江山到宁波港专线开通:整套模具 3 天到码头
9 月起江山到宁波北仑港的零担专线每周二、周五各发一班,380 公里 3 天到码头,比原中转快 2 天。点开看发…
师带徒第 6 期开班:8 名学徒先练 45 钢六面铣
6 月 4 日第 6 期师带徒开班,8 名学徒分 3 组,前 4 周只练 45 钢六面铣,公差 ±0.05 毫米…
质检从 1 人加到 3 人:首件报告附 9 张实测图
5 月起质检岗从 1 人扩到 3 人,分尺寸、外观、试模三块,首件报告附 9 张实测照片与 12 个测点。看新检…
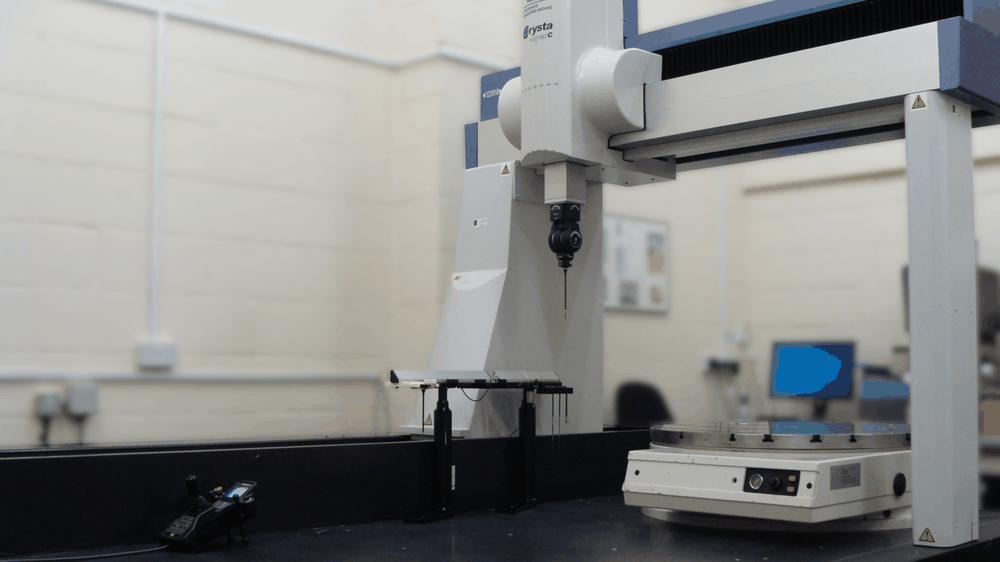
三坐标上线:型腔 12 个基准点,重复精度 0.002 毫米
4 月 8 日起与江山开发区检测中心签月度协议,三坐标按 12 个基准点测型腔,重复精度 0.002 毫米,48…
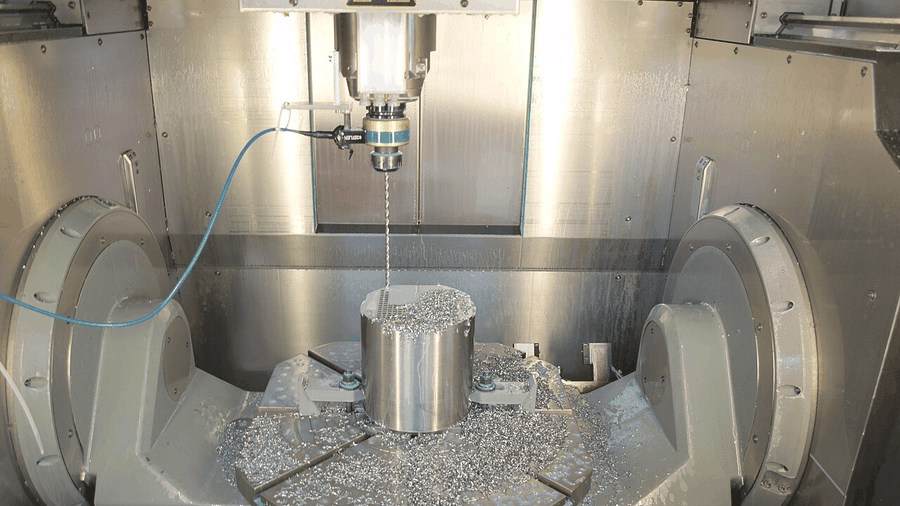
深孔钻替枪钻:导柱孔 φ18 深 260 一次装夹
3 月起导柱孔改用深孔钻在加工中心一次装夹,φ18 深 260 毫米,孔轴线偏差 0.03 毫米,单孔工时从 5…
图纸发过来,先评结构再报价
浙江省衢州市江山市贺村镇淤头工业园兴工路 8 号 电话 0570-4387602 手机 13857026614 邮箱 sales@rbkkm.cn