压铸模具:铝合金与锌合金两种浇注系统的差别
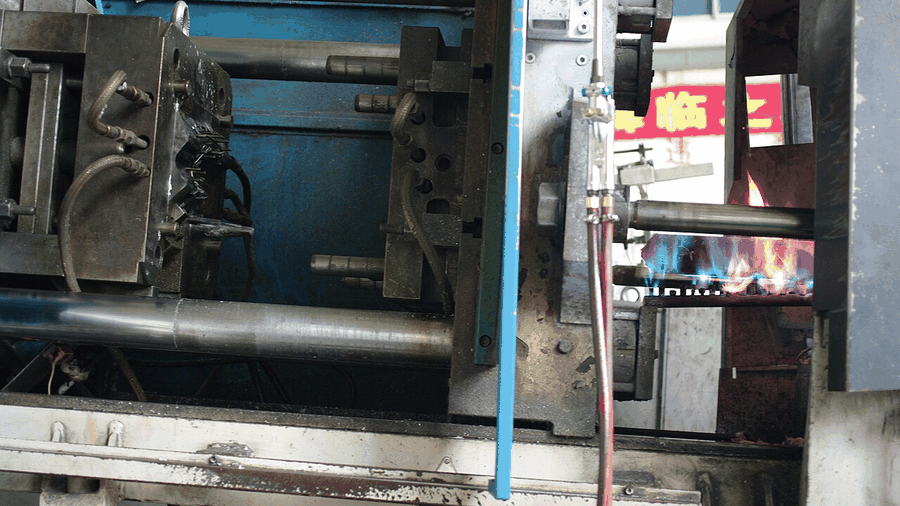
压铸模和注塑模最大的差别在热:铝液 680—720℃,模温要稳在 180—220℃,所以型腔材料用 H13(1.2344)或 8407,淬火加三次回火到 46—50HRC,再做氮化,表面硬度 900—1100HV。锌合金温度低一些,模温 150—180℃,型腔用 H13 或 SKD61 就够。
浇注系统按件定:薄壁件(壁厚 ≤1.5 毫米)用扇形浇口加双排气,填充时间 0.02—0.04 秒;厚壁件用环形浇口,内浇口速度控制在 40—60 m/s;电机壳体这类有嵌件的,浇口避开嵌件 15 毫米以上,防止冲蚀。
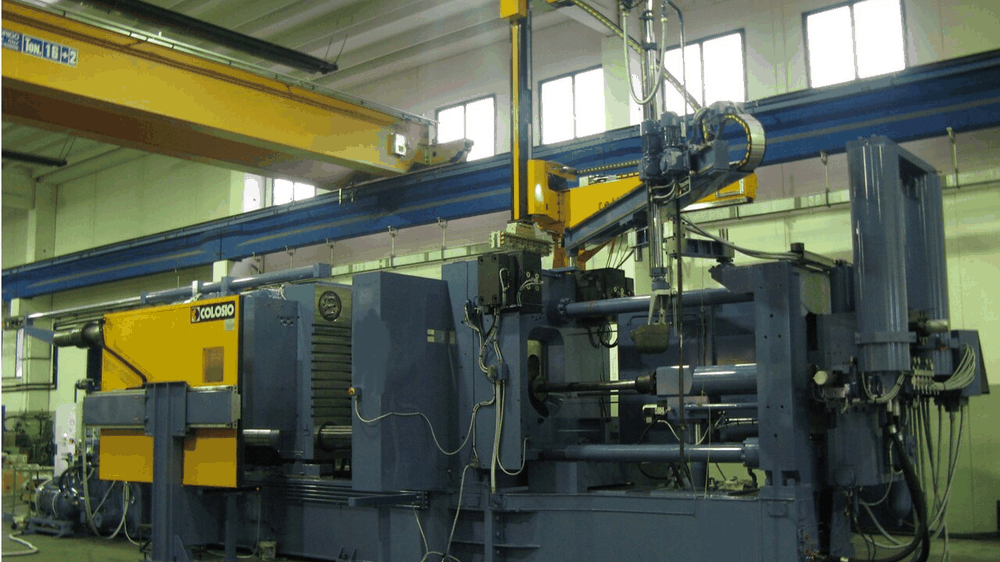
压铸模交期比注塑模长 5—8 天,多出来的时间是型腔热处理和试模准备。试模在江山开发区的 160—400 吨压铸机上做,我们出模温曲线和 20 件样件,客户带三坐标报告验收。
这一类的参数关注点
看这类产品时先盯 模架规格、型腔材质与硬度、内浇口速度、模温。同一副模的报价差别,八成来自这几个数,不是来自钢材牌子。
这一类下面三个产品页写了什么
每个产品页都有 8 行参数、3 个具体场合、交期与售后条款,另附一段选型建议。
CATEGORIES