汽车内饰件注塑模具:门板、饰板的滑块与低压注塑
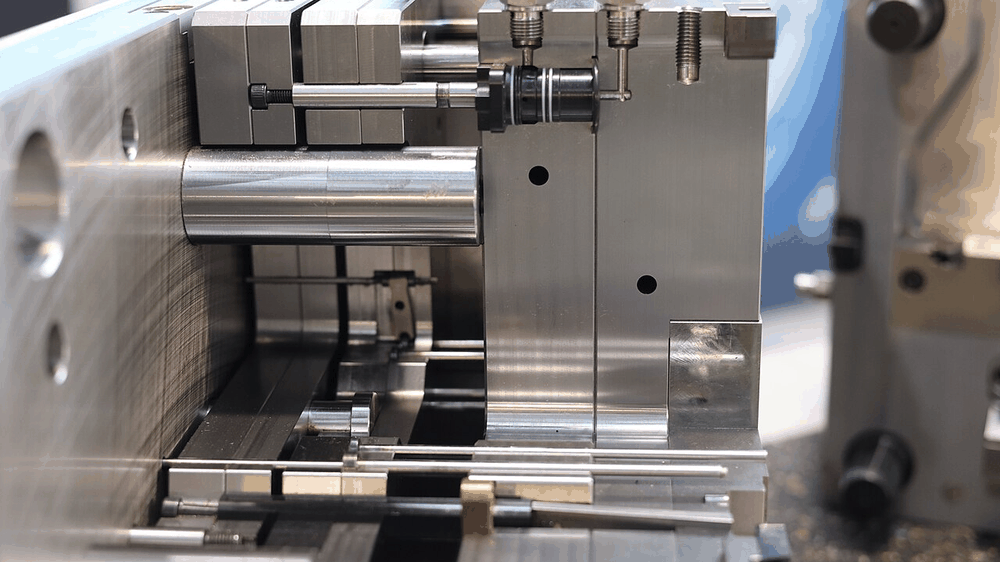
图片说明:汽车内饰饰板注塑模具的滑块机构与型腔。在制件结构以最终图纸为准。
内饰件的共同难点:脱模方向多
门板、饰板这类件,侧面有卡扣、有翻边,脱模方向往往三个以上。一副门板模常见 2 个外滑块 + 1 个内抽芯 + 4 支斜顶。滑块不是装上就行,滑块的锁紧面要压在 15°—20° 的楔紧块上,合模时先把滑块顶死,再合型腔,顺序反了就是滑块被压退、产品侧面鼓包。
斜顶的角度按 3°—8° 取,顶出行程 = 侧向抽芯距离 + 3 毫米安全量。斜顶根部要做导向槽,否则顶 5000 模后根部就磨损、顶出时抖。我们的做法是斜顶根部用 SKD61 淬火 52—54HRC,导滑面加铜基自润滑板,换件周期从 6 个月延到 18 个月。
原料与收缩:PP+EPDM-T20 的脾气
PP+EPDM-T20 的收缩率是各向异性的,流动方向 1.2%—1.6%,垂直方向 1.8%—2.4%,还有 0.3%—0.6% 的后收缩。按经验值缩放,件出来后长度方向常常差 0.5 毫米。我们的做法是先按 1.4%/2.0% 缩放,试模后 48 小时再测一次,按两次实测的差值做二次补偿,模仁改一次,通常能进 ±0.3 毫米。
这套流程要 5—7 天,交期报价时已经算进去。客户催得急、只肯做一次缩放的,我们会在工艺卡上写明后收缩风险,验收按首模实测尺寸放行,不承诺装车公差。
低压注塑与包覆
带表皮包覆的内饰件(仪表台、门内板)用低压注塑,注塑压力 15—30 MPa,比常规低一半,靠模内 0.5—0.8 毫米的间隙让熔体在表皮背面成型。这类模对型腔表面要求高(Ra0.8 以内),对排气要求更高,型腔边缘要开 0.03 毫米深的排气槽,每 50 毫米一段,否则表皮被气冲破。
我们不接表皮裁切和缝线,这两道在客户或专门的包覆厂做。模具只保证骨架尺寸、表皮定位槽和胶粘面平整度(≤0.2 毫米/100 毫米)。合作过 3 家包覆厂,客户要的话可以推荐,价格和排期由他们自己谈。
验收与文件
汽车件的验收比日用品严:首件报告要 18—24 个测点,含长宽、卡扣位置、装配间隙、平面度;材料要提供批次证明和 RoHS 报告;模具要刻件号、模号、腔号、日期。IATF 16949 体系下的 PPAP 文件我们不全套做,但尺寸报告、材料证明、模具履历表这三样可以出。
参数表
| 项目 | 规格 / 数值 |
|---|---|
| 适用原料 | PP+EPDM-T20、ABS、PC/ABS,各向异性收缩需二次补偿 |
| 模腔数 | 1 腔为主,小型饰板可 2 腔 |
| 模架规格 | 3535、4040、4545,带滑块与斜顶 |
| 型腔材质 | 718H 预硬 33—36HRC;高要求用 S136 淬火 50HRC |
| 滑块与斜顶 | 外滑块 2—3 个,斜顶 3°—8°,根部 SKD61 淬火 52—54HRC |
| 成型压力 | 常规注塑 60—90 MPa;低压包覆注塑 15—30 MPa |
| 关键公差 | 装配间隙 0.15—0.25 mm;平面度 ≤0.2 mm/100 mm |
| 质保年限 | 整模 12 个月或 3 万模次,以先到为准 |
用在哪三个场合
- 场景 1车门内板、副仪表台饰板、A/B/C 柱护板,需多向脱模并带卡扣
- 场景 2仪表台骨架,配表皮包覆工艺,要求胶粘面平整度 ≤0.2 mm/100 mm
- 场景 3门板地图袋、杯托等深腔件,型腔深宽比大,需高压低速充填
交付周期
28—40 天。1 腔带 3 个滑块的门板模 32—40 天;小型饰板 2 腔 28—32 天。二次收缩补偿另加 5—7 天。
售后条款
整模保修 12 个月或 3 万模次;滑块、斜顶的易损件(导滑板、限位块)按成本价供;客户装车试产阶段的问题,48 小时内给处理方案,需要到厂的 3 天内到。
选型建议
先确认脱模方向和卡扣位置,再看是否需要包覆。多向脱模的件不要省滑块,用斜顶硬顶的代价是件侧面拉伤、模具半年一修。原料是 PP+EPDM 的,务必留出二次收缩补偿的时间,交期别按注塑模的常规 25 天报。
为什么客户选这家而不是隔壁
- 滑块楔紧块 15°—20° 先锁后合,试模记录锁模顺序,避免侧面鼓包
- PP+EPDM 件按两次实测做二次收缩补偿,首模与 48 小时后各测一次
- 斜顶根部淬火 52—54HRC 加自润滑板,导滑件换件周期从 6 个月延到 18 个月
对比的是江山、衢州一带同规模模具厂的常规做法,能当场核对的就这三条:加工是不是同厂、试模是不是自有机台、报告里有没有实测数。