深孔钻替枪钻:导柱孔 φ18 深 260 一次装夹
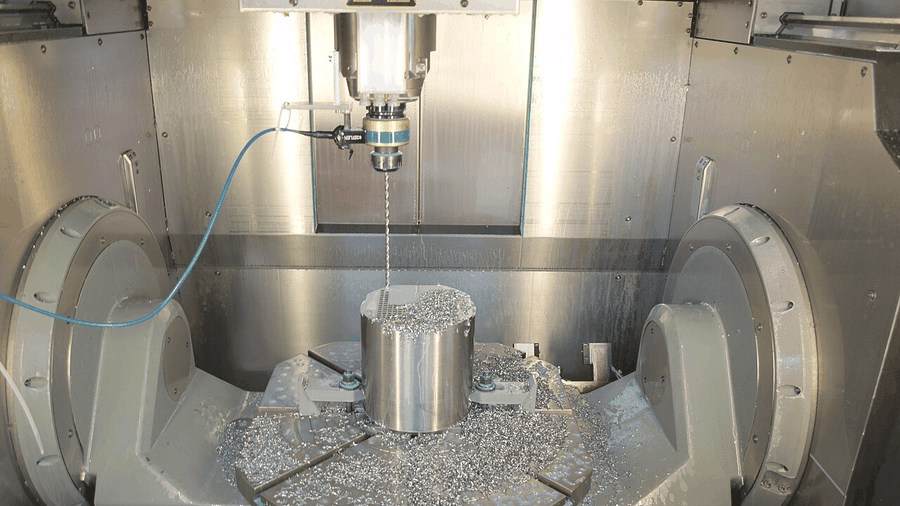
3 月 18 日,模板导柱孔改了工艺:原来用摇臂钻配枪钻,钻完再铰,一件模板 4 个孔要 3 小时 40 分钟;现在在 XK-850 加工中心上用 φ18 深孔钻一次装夹钻完,单孔 18 分钟,4 个孔 1 小时 12 分钟,省 2.5 小时。
孔径 φ18H7、深 260 毫米、深径比 14.4,属于典型深孔。参数是:转速 1200 r/min、进给 0.06 毫米/转、内冷压力 4 MPa、分 4 段啄钻,每段 65 毫米退刀排屑。孔轴线偏差实测 0.03 毫米,圆度 0.008 毫米,比图纸要求的 0.05 毫米好。
关键是内冷。原来枪钻的外冷压力不够,铁屑排不出,钻到 180 毫米就卡,废过 3 块 718H 模板,一块 2600 元。现在用中心出水刀柄,压力 4 MPa,铁屑顺着螺旋槽出来,260 毫米一次到底没卡过。
这项改动 3 月做了 17 块模板,累计省 42 小时机台时间,按 45 元/小时折 1890 元,刀具成本增加 320 元(深孔钻头 2 支)。真正值钱的是精度稳定,导柱孔偏了,整套模的导向就废。